Galeria
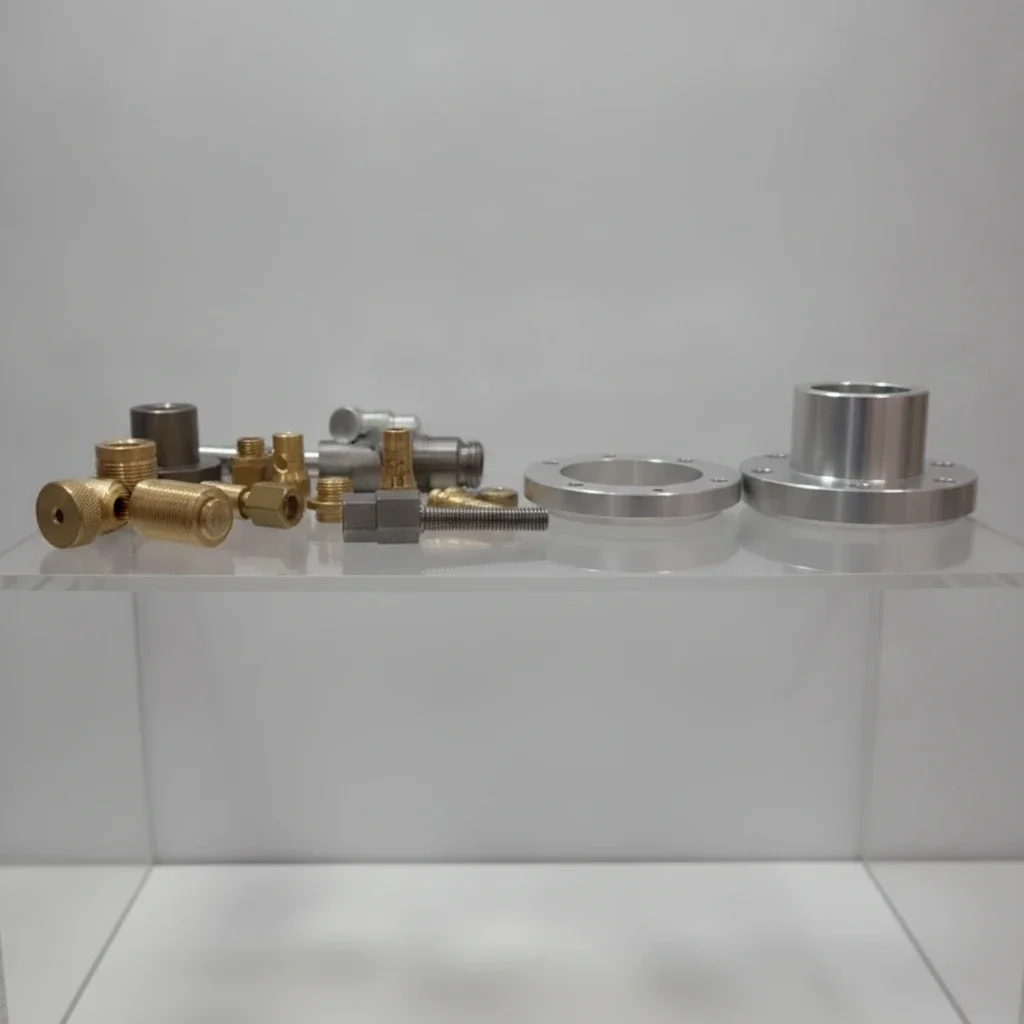
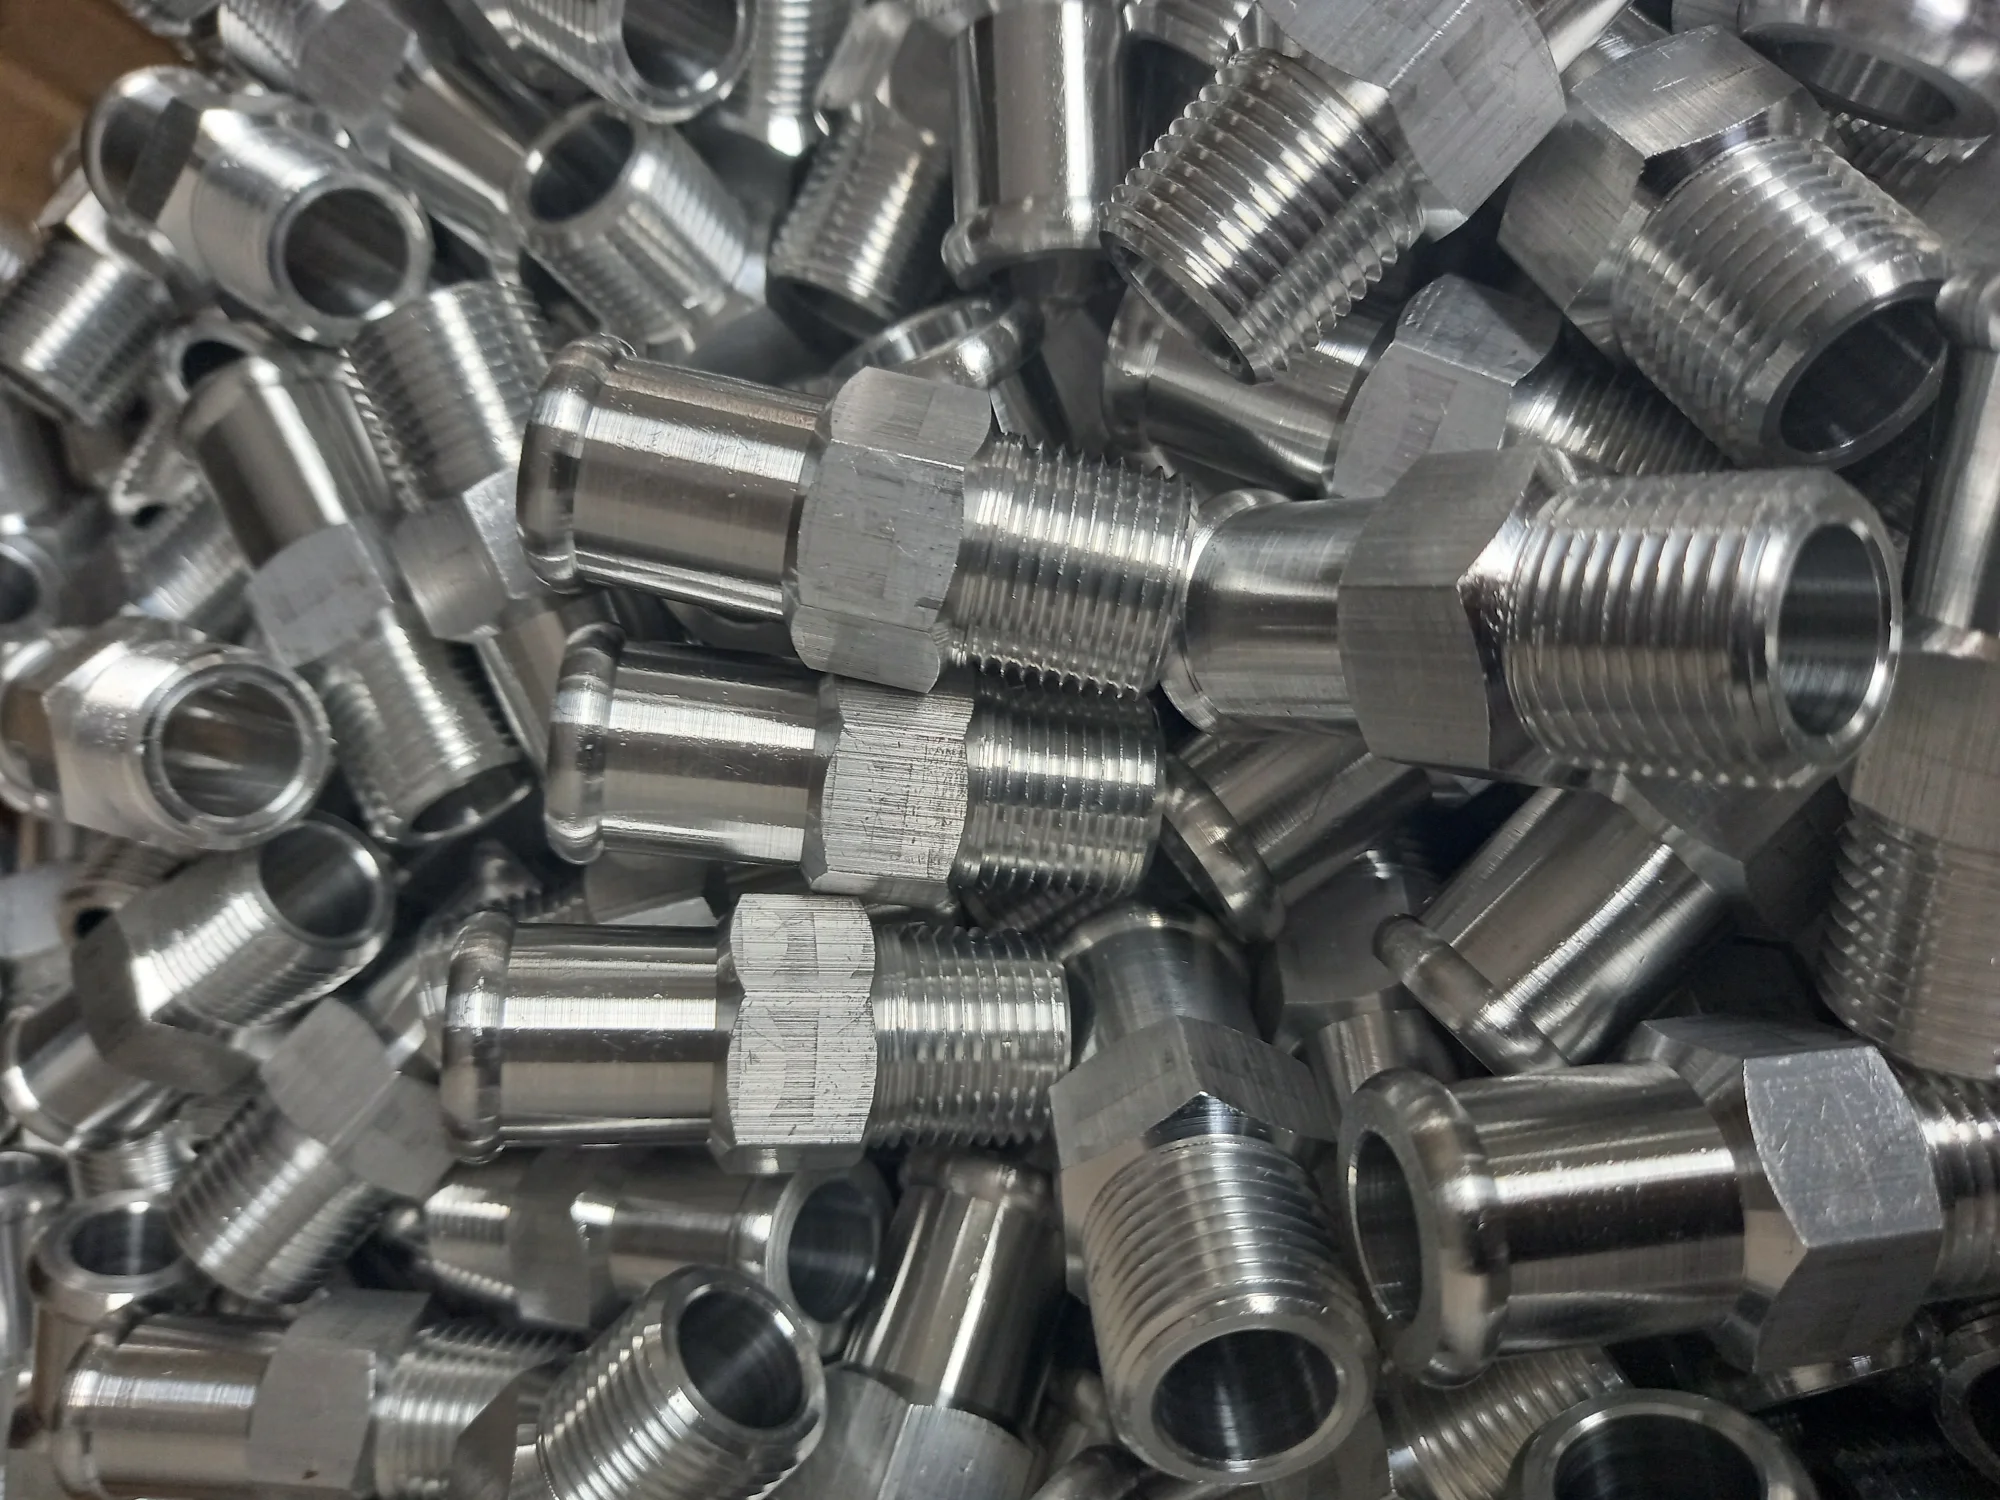
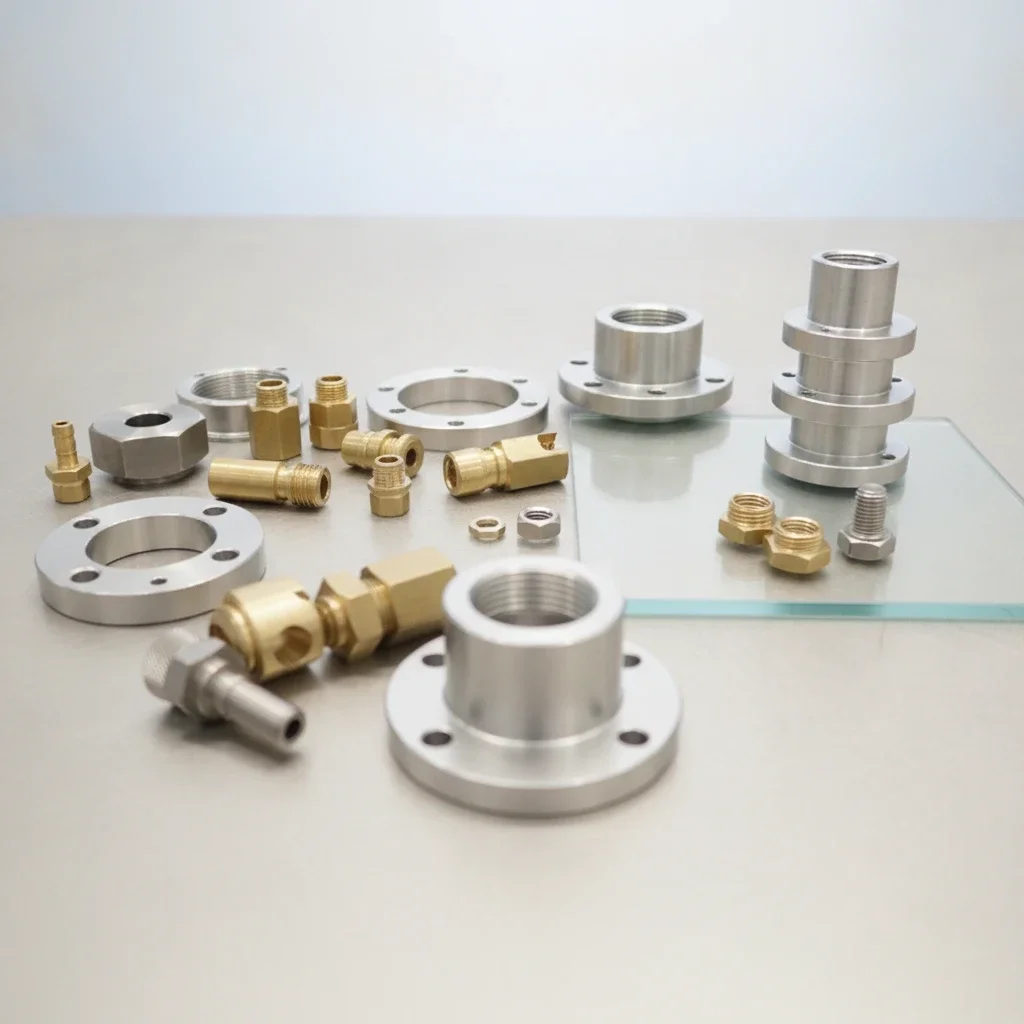
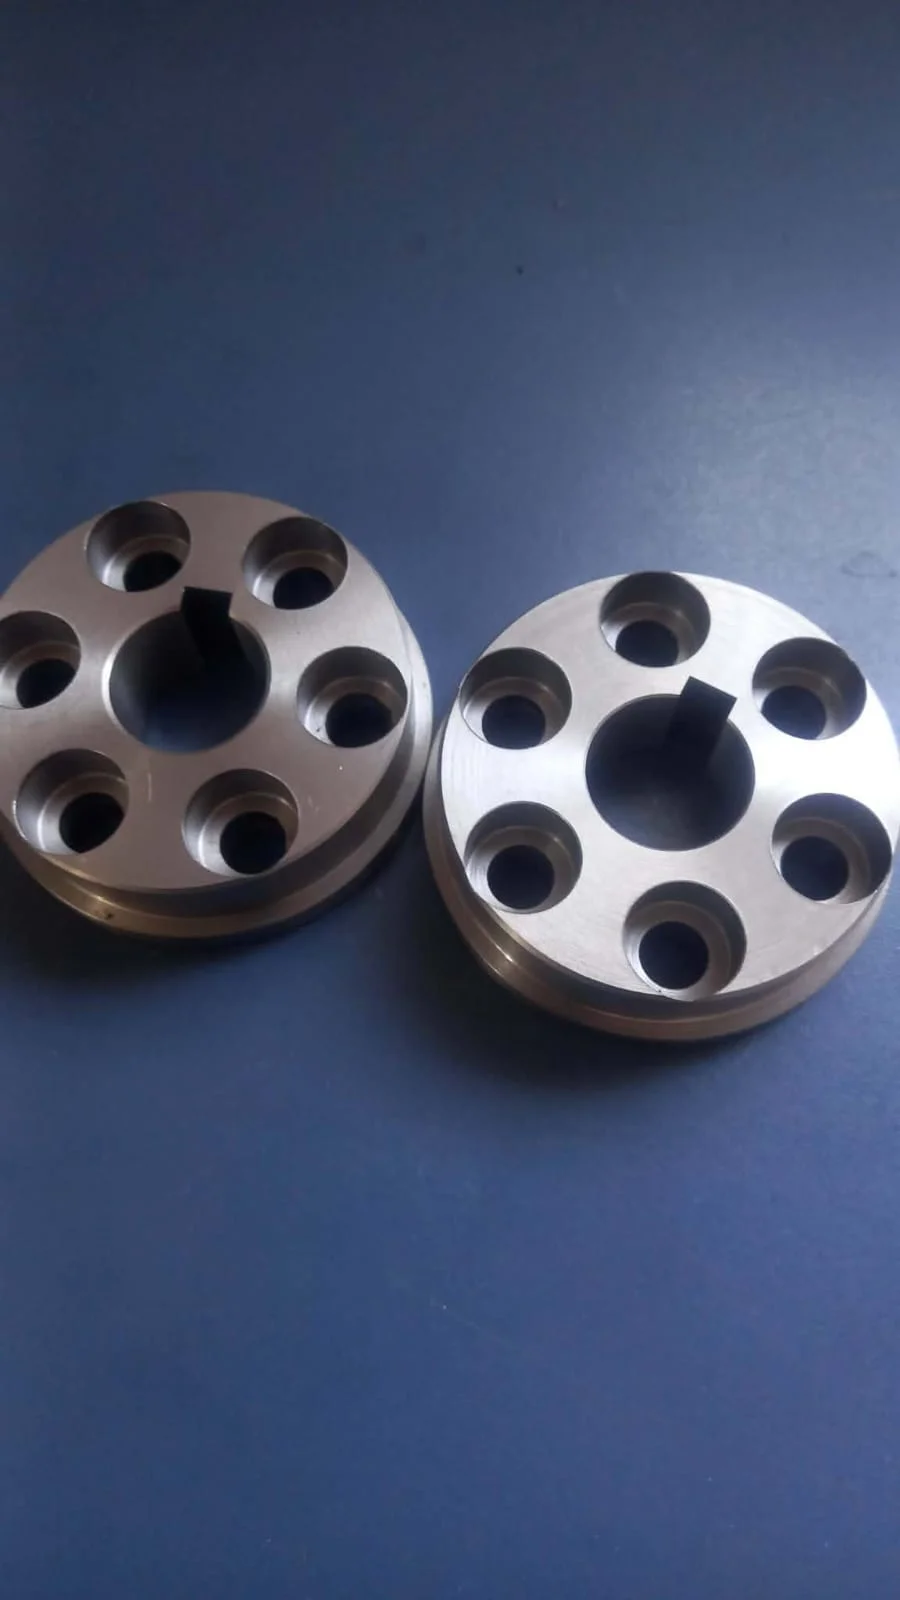
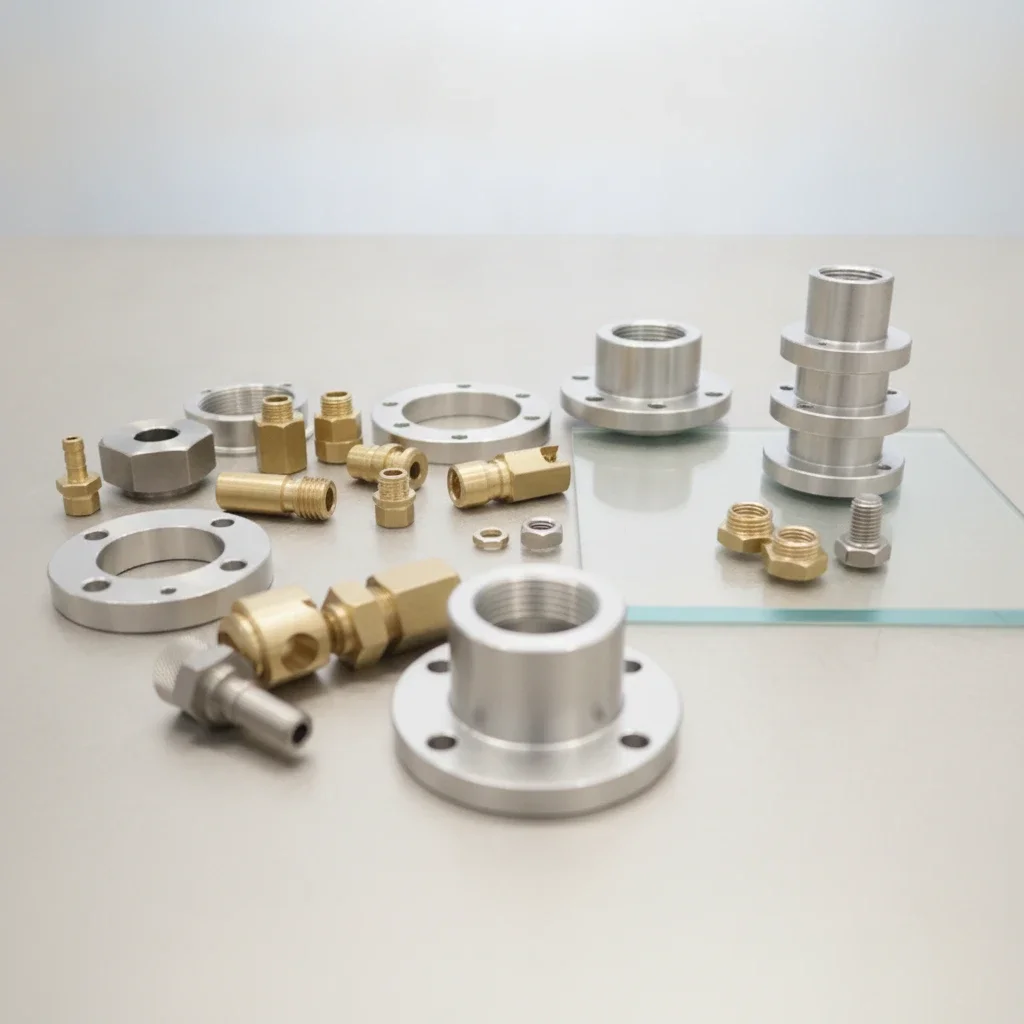
Clique nas imagens para ampliar
O que é Usinagem de aço carbono e por que ela é relevante na indústria
A Usinagem de aço carbono é um processo industrial usado para transformar aço carbono em peças com geometria, medidas e acabamento definidos em projeto.
Ela é especialmente relevante quando a peça usinada precisa cumprir uma função mecânica específica, manter encaixes consistentes, suportar esforços de trabalho ou integrar conjuntos montados em setores como automotivo, metalúrgico, mecânico industrial, agroindustrial, moveleiro e hospitalar cirúrgico em abordagem técnica geral.
De forma objetiva, usinar aço carbono significa remover material de uma matéria-prima sólida, como bloco ou vergalhão, por meio de operações controladas de corte.
O objetivo não é apenas dar forma à peça, mas atingir características funcionais previstas em desenho técnico, como tolerância dimensional, acabamento superficial, repetibilidade e compatibilidade com a aplicação final.
Na prática, a usinagem de precisão trabalha com a relação entre material, ferramenta de corte, máquina, fixação e parâmetros do processo.
No caso do aço carbono, essa relação exige atenção porque o comportamento do material durante o corte influencia a formação do cavaco, a estabilidade da operação, a qualidade do acabamento e a capacidade de manter dimensões dentro do especificado.
A remoção controlada de material é o ponto central do processo.
Diferentemente de uma explicação genérica sobre usinagem, a usinagem aplicada ao aço carbono precisa considerar que esse material pode apresentar diferentes respostas ao corte conforme sua composição, condição de fornecimento e exigência do projeto.
Por isso, a qualidade da peça não depende apenas de retirar excesso de material, mas de controlar como, onde e quanto material é removido ao longo da fabricação.
Esse controle é importante em peças seriadas e componentes técnicos porque pequenas variações podem afetar montagem, alinhamento, movimento, vedação, fixação ou durabilidade do conjunto.
Uma peça pode parecer correta visualmente e ainda assim não atender à função se estiver fora da tolerância dimensional, com acabamento superficial inadequado ou com detalhes que comprometam sua aplicação.
Entre os elementos que normalmente orientam a análise técnica estão:
- tipo de aço carbono especificado para o projeto;
- geometria da peça usinada;
- tolerâncias dimensionais indicadas no desenho;
- acabamento superficial necessário para a função;
- volume de produção, seja peça unitária, lote ou produção em série;
- aplicação industrial e condições de uso do componente.
A relevância da usinagem de aço carbono na indústria está justamente na combinação entre versatilidade do material e necessidade de precisão.
O aço carbono é amplamente considerado em componentes mecânicos porque pode atender diferentes demandas estruturais e funcionais, mas seu bom desempenho depende de projeto, processo e inspeção compatíveis com a finalidade da peça.
A Vizzando Usinagem, atua na fabricação de peças usinadas e em soluções para diferentes segmentos industriais.
Conforme o contexto informado, a empresa trabalha com usinagem de precisão em materiais como aço, inox, alumínio, nylon, plásticos e latão, atendendo demandas de peças em série, manutenção, conserto e reparo, sempre com foco em rigor técnico e adequação às especificações do cliente.
Características do aço carbono que influenciam a usinagem
O aço carbono é uma família de materiais ferrosos cuja composição e condição metalúrgica influenciam diretamente a forma como a peça responde ao corte.
Em termos educacionais, ele pode ser entendido como um aço em que o carbono participa de maneira relevante no comportamento mecânico, afetando propriedades como dureza, resistência, ductilidade, formação de cavaco e estabilidade durante a remoção de material.
Na Usinagem de aço carbono, a qualidade final não depende apenas da máquina utilizada.
O resultado também é condicionado pela matéria-prima, pelo tipo de ferramenta de corte, pela fixação da peça, pelos parâmetros de usinagem e pelas exigências do desenho técnico.
Por isso, dois projetos em aço carbono podem exigir estratégias diferentes mesmo quando parecem semelhantes à primeira vista.
Composição e comportamento mecânico do aço carbono
De modo geral, o aço carbono costuma ser classificado em grupos como baixo carbono, médio carbono e alto carbono.
Essa classificação é importante porque cada faixa tende a apresentar comportamento diferente no corte, na deformação e no acabamento superficial.
- Baixo carbono: normalmente é associado a maior ductilidade e boa conformabilidade, mas pode gerar desafios relacionados à formação de cavaco e ao controle de acabamento, dependendo da condição do material.
- Médio carbono: tende a equilibrar resistência mecânica e usinabilidade, podendo exigir atenção maior à ferramenta, ao avanço e à estabilidade do processo.
- Alto carbono: costuma apresentar maior dureza e resistência, o que pode aumentar o esforço de corte e demandar seleção mais criteriosa de ferramenta, parâmetros e refrigeração.
Essa visão é conceitual.
A resposta real do material depende da especificação do aço, do tratamento recebido, do estado de fornecimento, da geometria da peça e da função esperada no conjunto montado.
Dureza, resistência, ductilidade e resposta ao corte
A dureza influencia a resistência do material à penetração da ferramenta.
Quanto maior a dureza, em termos gerais, maior tende a ser a exigência sobre a ferramenta de corte e sobre a rigidez do processo.
Isso pode afetar desgaste, geração de calor, vibração e acabamento superficial.
A resistência mecânica interfere no esforço necessário para remover material.
Peças que exigem maior resistência podem demandar planejamento mais cuidadoso de passes, avanço e velocidade de corte, especialmente quando há tolerância dimensional mais restrita.
A ductilidade afeta a forma como o aço se deforma antes de ser removido.
Materiais mais dúcteis podem formar cavacos mais contínuos em determinadas condições, o que exige atenção ao escoamento do cavaco, à segurança do processo e à proteção do acabamento da peça.
A resposta ao corte é o conjunto desses fatores em ação: como o cavaco se forma, como a ferramenta desgasta, como a temperatura se comporta e como a peça mantém suas dimensões após a operação.
É por isso que a usinagem de precisão considera o material como parte central do processo, e não apenas como um bloco a ser moldado.
Relação entre material, ferramenta e parâmetros de usinagem
A escolha da ferramenta de corte precisa conversar com o tipo de aço carbono e com a geometria da peça.
Ferramenta, avanço, profundidade de corte, velocidade de corte, refrigeração e fixação formam um sistema.
Quando um desses elementos está inadequado, o efeito pode aparecer como rebarba, vibração, desgaste prematuro, variação dimensional ou acabamento incompatível com a aplicação.
Em uma peça usinada, por exemplo, uma região com rasgo, furo, rosca, rebaixo ou face de apoio pode exigir estratégias diferentes.
O mesmo aço carbono pode se comportar de modo distinto em torneamento, fresamento, furação ou rosqueamento, porque cada operação impõe esforços e contatos diferentes entre ferramenta e material.
Esse é um ponto que muitas explicações genéricas sobre usinagem deixam de lado: uma máquina moderna ajuda, mas não substitui a análise técnica do material, da ferramenta e dos parâmetros.
O desempenho da usinagem depende da condição do aço carbono, da geometria solicitada, da tolerância dimensional e do acabamento superficial necessário para a função da peça.
Variações conforme o tipo de aço carbono e o projeto
Nem todo aço carbono deve ser tratado como se tivesse a mesma usinabilidade.
Diferenças de composição, dureza, tratamento térmico, lote de matéria-prima, formato de fornecimento e exigências do desenho técnico podem alterar a estratégia de fabricação.
Por isso, antes de definir o processo, é importante observar:
- qual tipo de aço carbono foi especificado;
- se a peça parte de bloco sólido, barra, vergalhão ou outro formato de matéria-prima;
- quais tolerâncias dimensionais precisam ser atendidas;
- qual acabamento superficial é necessário;
- se há furos, roscas, canais, encaixes ou faces funcionais;
- se a peça será unitária, protótipo, reposição ou produção seriada;
- qual será a aplicação mecânica no conjunto final.
Essa análise evita tratar a usinagem como uma operação única e padronizada.
Em projetos industriais, a mesma designação genérica de material pode não ser suficiente para orientar todos os cuidados do processo.
Quanto mais claro for o desenho técnico e a especificação do material, maior tende a ser a previsibilidade da fabricação.
O aço carbono é bom para usinagem?
Sim, o aço carbono pode ser uma boa opção para usinagem quando sua especificação é compatível com a função da peça, com as tolerâncias exigidas e com o processo produtivo disponível.
Porém, a usinabilidade varia conforme o tipo de aço carbono, a dureza, a condição do material, a ferramenta de corte e os parâmetros adotados.
Em resumo, o aço carbono é tecnicamente versátil, mas não deve ser escolhido apenas por familiaridade ou disponibilidade.
A decisão deve considerar desempenho mecânico, acabamento, montagem, ambiente de uso e requisitos do projeto.
Principais processos usados na usinagem de aço carbono
A usinagem de aço carbono costuma envolver uma combinação de operações, e não apenas um único procedimento.
Em uma peça técnica, cada geometria orienta a escolha do processo: superfícies cilíndricas tendem a ser produzidas no torno, faces planas e rebaixos podem exigir fresa, furos precisam de operações específicas de furação e roscas demandam controle de passo, alinhamento e acabamento.
Por isso, a Usinagem de aço carbono deve ser planejada a partir do desenho técnico, das tolerâncias exigidas e da função final do componente.
Torneamento: indicado para geometrias cilíndricas e eixos
O torneamento é um dos processos mais associados à fabricação de peças em aço carbono quando a geometria é predominantemente circular, como eixos, buchas, pinos, espaçadores, flanges e componentes com diâmetros externos ou internos.
Nesse processo, a peça gira presa ao torno enquanto a ferramenta de corte remove material de forma controlada.
Na prática, o torneamento permite executar operações como:
- redução de diâmetro externo;
- faceamento das extremidades;
- abertura de canais;
- execução de rebaixos;
- usinagem interna em furos já existentes;
- preparação de superfícies para encaixes ou montagem.
O resultado depende da combinação entre ferramenta de corte, avanço, velocidade de corte, fixação da peça e estabilidade do conjunto.
Em aço carbono, esses parâmetros precisam ser definidos com atenção porque o material pode apresentar diferentes respostas ao corte conforme sua composição, condição metalúrgica e dureza.
Um avanço inadequado, por exemplo, pode prejudicar o acabamento superficial; já uma fixação instável pode gerar vibração e afetar a tolerância dimensional.
Fresamento: usado em faces planas, rasgos, contornos e rebaixos
O fresamento é aplicado quando a peça exige superfícies planas, rasgos, bolsões, encaixes, chanfros, perfis, contornos ou geometrias que não são obtidas apenas por rotação da peça.
Nesse caso, a ferramenta, chamada fresa, gira e remove material enquanto a peça é posicionada conforme a operação planejada.
Esse processo é comum em componentes que precisam de:
- bases planas para montagem;
- rasgos para chavetas ou encaixes;
- rebaixos funcionais;
- superfícies paralelas ou perpendiculares;
- contornos externos;
- alojamentos mecânicos.
A principal diferença em relação ao torneamento está na lógica da geometria.
Enquanto o torno favorece formas cilíndricas, a fresa é mais indicada para superfícies prismáticas, faces interrompidas e detalhes geométricos localizados.
Em peças de aço carbono, o fresamento exige atenção à seleção da ferramenta, à rigidez da fixação e aos parâmetros de corte, pois a remoção de material pode ocorrer de forma contínua ou interrompida, dependendo do formato da peça.
Furação e rosqueamento: operações críticas para montagem e fixação
A furação é utilizada para criar passagens, alojamentos, pontos de fixação ou preparações para roscas.
Embora pareça uma operação simples, em peças técnicas ela influencia diretamente a montagem, o alinhamento e a funcionalidade do conjunto.
Um furo fora de posição, com diâmetro inadequado ou acabamento incompatível pode comprometer o encaixe de parafusos, pinos, buchas ou outros componentes.
Depois da furação, pode ser necessário executar rosqueamento.
A rosca permite união mecânica, regulagem, fixação ou acoplamento entre peças.
Para isso, é importante controlar:
- diâmetro do furo antes da rosca;
- profundidade;
- passo da rosca;
- perpendicularidade;
- remoção de cavaco;
- acabamento da entrada da rosca.
Em aço carbono, o comportamento do cavaco e o atrito durante o corte devem ser considerados para evitar travamentos, desgaste prematuro da ferramenta ou acabamento irregular.
A escolha entre diferentes estratégias de furação e rosqueamento depende do desenho técnico, da aplicação da peça e do volume de produção.
Acabamento e ajustes dimensionais: quando a função exige precisão
Após as operações principais, muitas peças precisam de acabamento e ajustes dimensionais.
Essa etapa não deve ser vista apenas como melhoria estética.
Em usinagem de precisão, acabamento superficial e tolerância dimensional afetam encaixe, atrito, vedação, repetibilidade, montagem e vida útil do componente dentro de um conjunto mecânico.
Entre os cuidados comuns nessa fase estão:
- remoção de rebarbas;
- correção de arestas vivas;
- ajuste de medidas críticas;
- melhoria de superfícies de contato;
- conferência de diâmetros, furos e faces;
- controle de repetibilidade em peças seriadas.
O acabamento também precisa ser compatível com a função da peça.
Uma superfície que será apenas estrutural pode ter exigências diferentes de uma superfície de deslizamento, apoio, encaixe ou montagem.
Por isso, o desenho técnico e a especificação do cliente são essenciais para orientar o nível de controle necessário.
Fluxo simplificado da usinagem de uma peça em aço carbono
Um projeto de peça usinada geralmente segue uma sequência lógica.
O objetivo é transformar a necessidade técnica em um processo produtivo coerente, evitando retrabalho e reduzindo dúvidas durante a fabricação.
Desenho técnico ou amostra
↓
Análise da geometria e da aplicação
↓
Escolha do material e verificação da especificação
↓
Definição dos processos: torno, fresa, furação, rosca e acabamento
↓
Ajuste dos parâmetros de corte: avanço, velocidade de corte e profundidade
↓
Execução da usinagem
↓
Inspeção dimensional e verificação de conformidade
Esse fluxo mostra que a máquina é apenas uma parte do processo.
A qualidade final depende da leitura correta do desenho, da escolha do caminho de fabricação, da compatibilidade entre matéria-prima e ferramenta de corte, do controle dos parâmetros e da inspeção da peça.
Como cada processo se relaciona ao formato da peça
| Geometria ou necessidade da peça | Processo mais associado | Finalidade técnica |
|---|---|---|
| Diâmetros externos, eixos e buchas | Torneamento | Formar superfícies cilíndricas com controle dimensional |
| Faces planas, rasgos e rebaixos | Fresamento | Criar superfícies, encaixes e perfis não cilíndricos |
| Passagens, alojamentos e pontos de fixação | Furação | Abrir furos funcionais conforme posição e diâmetro definidos |
| União por parafuso ou ajuste mecânico | Rosqueamento | Criar roscas internas ou preparar pontos de fixação |
| Arestas, rebarbas e medidas críticas | Acabamento e ajustes | Adequar a peça à montagem, à função e ao desenho técnico |
Na Vizzando Usinagem, o serviço de usinagem de precisão está relacionado à fabricação de peças usinadas em materiais como aço, inox, alumínio, nylon, plásticos e latão, atendendo diferentes segmentos industriais.
No caso do aço carbono, a definição do processo deve considerar a geometria da peça, o volume desejado, as tolerâncias e a aplicação final, sempre com base nas especificações técnicas do projeto.
Como tolerâncias e acabamento superficial afetam a qualidade da peça
A qualidade de uma peça usinada não deve ser avaliada apenas pela aparência externa.
Em projetos industriais, especialmente quando há montagem, movimento, vedação, fixação ou repetição em lote, a peça precisa estar conforme o desenho técnico, respeitar a tolerância dimensional definida e apresentar acabamento superficial compatível com sua função.
Tolerância dimensional: o limite aceitável de variação
Tolerância dimensional é a faixa de variação permitida para uma medida da peça.
Na prática, mesmo em processos controlados, nenhuma peça física é absolutamente idêntica ao valor nominal indicado no desenho.
Por isso, o projeto define limites aceitáveis para diâmetros, comprimentos, furos, rasgos, roscas, encaixes e demais geometrias.
Em uma peça usinada, a tolerância orienta decisões como:
- escolha do processo de usinagem mais adequado;
- definição da ferramenta de corte;
- parâmetros de avanço e velocidade de corte;
- estratégia de fixação da matéria-prima;
- necessidade de etapas adicionais de acabamento;
- critérios de inspeção dimensional;
- nível de repetibilidade exigido em produção seriada.
Quanto mais crítica for a função da peça, maior tende a ser a importância de interpretar corretamente essas especificações.
Uma dimensão fora de tolerância pode impedir a montagem, gerar folga excessiva, causar interferência entre componentes ou comprometer o desempenho funcional do conjunto.
Acabamento superficial: mais do que uma superfície bonita
O acabamento superficial está relacionado à textura deixada na superfície após a usinagem.
Ele pode envolver aspectos como marcas de ferramenta, rugosidade, regularidade da superfície e presença de rebarbas.
Em muitos casos, o acabamento não é apenas uma exigência estética: ele interfere no contato entre peças, no atrito, na vedação, no deslizamento, na limpeza, no encaixe e na durabilidade do componente.
Em projetos de Usinagem de aço carbono, por exemplo, o acabamento precisa ser compatível com a aplicação da peça e com o que foi solicitado no desenho técnico.
Uma superfície pode parecer visualmente aceitável, mas ainda assim não atender à rugosidade ou à condição funcional esperada para o conjunto.
De forma geral, o acabamento superficial deve ser analisado considerando:
- função da superfície na peça;
- contato com outros componentes;
- necessidade de montagem precisa;
- exigência de baixo atrito ou ajuste;
- presença de roscas, furos, canais ou faces de apoio;
- requisitos de conformidade definidos pelo cliente.
Precisão, montagem e desempenho funcional caminham juntos
A precisão dimensional e o acabamento superficial influenciam diretamente a forma como a peça se comporta no uso.
Uma peça pode ter o material correto e a geometria aparentemente adequada, mas ainda falhar se não respeitar os limites dimensionais ou se apresentar superfície incompatível com sua função.
Alguns exemplos práticos ajudam a entender essa relação:
| Critério técnico | Impacto na peça |
|---|---|
| Tolerância inadequada | Pode gerar folga, travamento, desalinhamento ou dificuldade de montagem |
| Rugosidade incompatível | Pode afetar contato, deslizamento, vedação ou desgaste |
| Rebarbas | Podem prejudicar encaixes, segurança no manuseio e funcionamento do conjunto |
| Falta de repetibilidade | Pode causar variação entre peças de um mesmo lote |
| Inspeção insuficiente | Pode permitir desvios não percebidos antes da aplicação |
Esse é um ponto importante de ganho técnico: qualidade em usinagem não significa apenas uma peça visualmente bem acabada.
Qualidade significa conformidade com o desenho técnico, estabilidade do processo e aderência à função real da peça no equipamento, conjunto ou aplicação industrial.
Cuidados com rebarbas, rugosidade e repetibilidade em produção seriada
Em produção seriada, a repetibilidade é tão importante quanto a precisão de uma peça isolada.
O fornecedor precisa manter consistência entre as unidades do lote, reduzindo variações que possam comprometer montagem, manutenção ou reposição.
Entre os cuidados técnicos mais relevantes estão:
- controlar a formação de cavaco para evitar marcas indesejadas;
- monitorar desgaste de ferramenta de corte;
- evitar vibração durante a operação;
- planejar a fixação correta da matéria-prima;
- remover ou controlar rebarbas conforme a necessidade da peça;
- verificar dimensões críticas por inspeção dimensional;
- respeitar tolerâncias indicadas no desenho técnico;
- alinhar acabamento superficial com a aplicação final.
A interpretação das especificações do cliente é uma etapa essencial.
Nem toda superfície precisa do mesmo nível de acabamento, e nem toda dimensão exige a mesma tolerância.
Aplicar rigor onde ele é necessário, sem ignorar a função da peça, é parte do conhecimento técnico envolvido na usinagem de precisão.
Nesse contexto, a Vizzando Usinagem, conecta seu compromisso com qualidade e rigor técnico à fabricação de peças usinadas para diferentes segmentos industriais.
Como cada projeto depende de desenho técnico, material, aplicação e requisitos de conformidade, a análise das especificações é decisiva para que a peça produzida atenda ao uso previsto com segurança técnica e consistência.
Aplicações industriais da usinagem de aço carbono
A usinagem de aço carbono é relevante porque a mesma base técnica — remoção controlada de material, interpretação do desenho técnico, definição de tolerâncias, controle de acabamento e inspeção dimensional — pode ser aplicada a diferentes tipos de componente mecânico.
O que muda de um setor para outro é a função da peça dentro do conjunto montado, o nível de precisão exigido, o volume de produção, as condições de uso e os critérios de manutenção ou reposição.
A Vizzando Usinagem, atende segmentos como automotivo, metalúrgico, moveleiro, hospitalar, agroindustrial e mecânico industrial, conforme o contexto de peças usinadas sob especificação.
Essa amplitude não significa que toda aplicação use o mesmo material ou o mesmo processo, mas mostra como a usinagem de precisão pode ser adaptada a diferentes necessidades industriais.
Aplicações no setor automotivo
No segmento automotivo, peças usinadas podem integrar conjuntos mecânicos, dispositivos de apoio à montagem, componentes de reposição, elementos de fixação, suportes, eixos, buchas e itens técnicos que exigem repetibilidade dimensional.
Em muitos casos, o aço carbono é considerado quando a aplicação demanda resistência mecânica, estabilidade estrutural e viabilidade para fabricação em série.
A qualidade, nesse contexto, não depende apenas de produzir uma peça com boa aparência.
Um componente automotivo usinado precisa respeitar medidas, encaixes, folgas, superfícies funcionais e requisitos definidos em desenho técnico.
Pequenas variações podem afetar montagem, alinhamento, ruído, desgaste ou desempenho do conjunto.
Por isso, a análise da aplicação é tão importante quanto a escolha do material.
Aplicações no setor metalúrgico e mecânico industrial
Na indústria metalúrgica e na mecânica industrial, a usinagem de aço carbono aparece com frequência em peças ligadas a máquinas, dispositivos, estruturas auxiliares, sistemas de fixação, ferramentas de processo, componentes de manutenção e itens de reposição.
São aplicações em que a peça usinada precisa cumprir uma função mecânica clara: apoiar, transmitir movimento, posicionar, fixar, guiar ou substituir um componente desgastado.
Esse é um ponto importante para decisores industriais: a usinagem não serve apenas para fabricar uma peça nova em série.
Ela também pode participar de rotinas de manutenção, conserto e reparo, desde que exista viabilidade técnica, especificação adequada e compatibilidade entre material, geometria e função.
No contexto informado, a Vizzando Usinagem atua tanto na fabricação quanto em manutenção, conserto e reparo de peças produzidas, reforçando essa aplicação prática no ambiente industrial.
Aplicações na agroindústria
Na agroindústria, componentes mecânicos costumam operar em ambientes com esforço, contato com resíduos, variação de carga e necessidade de manutenção recorrente.
Peças usinadas em aço carbono podem ser avaliadas para aplicações estruturais ou funcionais em conjuntos mecânicos, desde que o projeto considere desgaste, acabamento, encaixe, geometria, exposição do componente e requisitos de operação.
A principal contribuição da usinagem nesse setor é permitir a produção ou reposição de peças com formato específico, partindo de matéria-prima como bloco sólido ou vergalhão.
Isso é útil quando o componente precisa se encaixar em um conjunto existente, quando há demanda por peça seriada ou quando a fabricação exige medidas mais controladas do que processos menos precisos poderiam oferecer.
Aplicações no setor moveleiro
No setor moveleiro, a usinagem de precisão pode atender componentes metálicos usados em estruturas, dispositivos, sistemas de fixação, ferragens técnicas, suportes e partes que participam da montagem de móveis ou equipamentos relacionados.
Quando o aço carbono é considerado, a decisão deve levar em conta a função da peça, o esforço mecânico, o acabamento desejado, a interação com outros materiais e o ambiente de uso.
Aqui, o ganho da peça usinada está na padronização.
Em produção seriada, repetir dimensões, furos, roscas, encaixes e superfícies de apoio ajuda a reduzir problemas de montagem e variações entre unidades.
Para o cliente industrial, isso pode ser tão importante quanto a resistência do material, porque uma peça fora de padrão pode comprometer o conjunto montado mesmo que o material seja adequado.
Aplicações no setor hospitalar cirúrgico, com abordagem cautelosa
No segmento hospitalar cirúrgico, qualquer discussão sobre peças usinadas deve ser feita com cautela.
O contexto informado indica atendimento ao setor hospitalar cirúrgico, mas não autoriza afirmar aplicações clínicas específicas, tipos de instrumentos, certificações, protocolos ou usos médicos determinados.
Portanto, a abordagem correta é tratar a usinagem como capacidade industrial aplicada a componentes técnicos sob especificação, sem presumir finalidade clínica.
Em setores sensíveis, o alinhamento entre desenho técnico, material, acabamento, tolerância, rastreabilidade exigida pelo cliente e critérios de conformidade torna-se ainda mais relevante.
A seleção do aço carbono ou de qualquer outro material deve depender do projeto, da aplicação pretendida e dos requisitos técnicos definidos pelo solicitante.
A mesma base de usinagem, funções diferentes
A grande vantagem de entender as aplicações industriais da usinagem de aço carbono é perceber que o processo não se limita a um único tipo de peça.
A mesma lógica produtiva pode atender diferentes funções mecânicas:
- componente de montagem, quando a peça participa de um conjunto maior;
- peça seriada, quando há necessidade de repetibilidade em volume;
- item de manutenção, quando o objetivo é substituir ou recuperar uma função mecânica;
- componente de reposição, quando a peça precisa respeitar dimensões de um sistema existente;
- elemento estrutural ou de fixação, quando a prioridade é suportar carga, posicionar ou unir partes;
- peça técnica sob desenho, quando geometria, tolerância e acabamento são definidos pelo projeto.
Essa versatilidade não elimina a necessidade de análise técnica.
Em qualquer segmento — automotivo, metalúrgico, agroindustrial, moveleiro, hospitalar ou mecânico industrial — a escolha entre aço carbono, inox, alumínio, nylon, plásticos, latão ou outro material deve considerar função, ambiente, esforço, acabamento, volume e especificação do desenho.
É esse alinhamento que transforma a usinagem em uma solução industrial confiável, e não apenas em um processo de corte de material.
Diferenças entre usinar aço carbono, inox, alumínio, nylon, plásticos e latão
A escolha da matéria-prima muda diretamente a forma como a peça será usinada, inspecionada e aplicada.
Embora todos possam passar por usinagem de precisão, aço carbono, inox, alumínio, nylon, plásticos técnicos e latão não se comportam da mesma maneira diante da ferramenta de corte, da fixação, do avanço, da velocidade de corte e do acabamento exigido no desenho técnico.
| Material | Característica geral na usinagem | Pontos de atenção no processo | Quando pode ser considerado |
|---|---|---|---|
| Aço carbono | Metal ferroso bastante usado em componentes mecânicos e peças estruturais | A dureza, a condição do material e a formação de cavaco influenciam ferramenta, corte e acabamento | Quando a peça exige resistência mecânica, boa usinabilidade conforme a especificação e compatibilidade com a aplicação |
| Inox | Metal ferroso ligado, associado à resistência à corrosão em muitas aplicações industriais | Pode exigir maior controle de ferramenta, aquecimento e acabamento, dependendo da liga e do projeto | Quando o ambiente de uso pede maior resistência química ou à oxidação, sempre conforme especificação técnica |
| Alumínio | Metal não ferroso, geralmente associado a menor peso e boa resposta ao corte | Pode aderir à ferramenta em certas condições e requer controle para preservar acabamento e dimensões | Quando redução de peso, facilidade de fabricação e acabamento são fatores relevantes |
| Nylon | Polímero usinável usado em peças técnicas não metálicas | Pode deformar com fixação inadequada, aquecimento ou remoção agressiva de material | Quando a peça pede menor atrito, isolamento ou comportamento não metálico, conforme função do componente |
| Plásticos técnicos | Grupo amplo de polímeros com comportamentos diferentes entre si | A estabilidade dimensional, a fixação e o calor gerado no corte devem ser avaliados | Quando o projeto exige leveza, isolamento, resistência específica ao uso ou substituição de metal em certas funções |
| Latão | Metal não ferroso com boa aplicação em peças usinadas de precisão | A geometria da peça e a condição do cavaco influenciam acabamento e produtividade | Quando são desejadas boa usinabilidade, acabamento e compatibilidade com componentes técnicos específicos |
Em termos educacionais, a primeira diferença está entre materiais ferrosos e não ferrosos.
O aço carbono e o inox pertencem ao grupo dos metais ferrosos, pois têm o ferro como base.
Isso costuma exigir atenção à resistência mecânica, à dureza, ao cavaco e à resposta da ferramenta de corte.
Já alumínio e latão são metais não ferrosos, com comportamento de corte geralmente distinto, especialmente em relação ao peso, à formação de cavaco e ao tipo de acabamento esperado.
Os polímeros, como nylon e outros plásticos usináveis, seguem outra lógica.
Eles não se comportam como metais durante o corte: podem ser mais sensíveis ao aquecimento, à pressão de fixação e à deformação durante a fabricação.
Por isso, uma peça em nylon ou plástico técnico não deve ser avaliada apenas pelo formato final, mas também pela função que exercerá no conjunto montado, pela estabilidade dimensional necessária e pelo ambiente de uso.
Na Usinagem de aço carbono, a decisão técnica normalmente envolve equilibrar resistência mecânica, usinabilidade, tolerância dimensional e acabamento superficial.
Em uma peça obtida de bloco sólido ou vergalhão, por exemplo, o material precisa permitir a remoção controlada de cavaco sem comprometer a geometria definida no desenho.
Porém, esse mesmo raciocínio muda quando a matéria-prima é inox, alumínio, latão ou polímero, porque cada material reage de forma diferente à ferramenta, à refrigeração, à fixação e aos parâmetros de corte.
A escolha do material deve partir da função da peça, não apenas da disponibilidade da matéria-prima.
Em aplicações mecânicas, automotivas, agroindustriais, moveleiras, hospitalares em abordagem técnica ou de manutenção industrial, é importante avaliar perguntas como:
- A peça precisa suportar esforço mecânico, desgaste, atrito ou montagem repetida?
- O ambiente envolve umidade, agentes químicos, temperatura ou necessidade de resistência à corrosão?
- O peso do componente interfere no desempenho do conjunto?
- O acabamento superficial tem função apenas visual ou interfere em encaixe, vedação, deslizamento ou montagem?
- A peça será fabricada em lote, peça seriada, reposição ou item técnico sob desenho?
- O material será fornecido em bloco sólido, vergalhão ou outra forma compatível com o processo?
Esse ponto é importante porque a qualidade de uma peça usinada não depende apenas da máquina.
Ela nasce da combinação entre desenho técnico, matéria-prima, geometria, ferramenta, estratégia de corte, inspeção e finalidade de uso.
Dois materiais podem gerar peças visualmente parecidas, mas com desempenho muito diferente quando instaladas em um equipamento, conjunto mecânico ou aplicação industrial.
A Vizzando Usinagem, trabalha com peças usinadas em materiais como aço, inox, alumínio, nylon, plásticos e latão, conforme o contexto técnico do serviço informado.
Ainda assim, a seleção final do material deve ser definida a partir do projeto, das tolerâncias, da aplicação e das especificações fornecidas pelo cliente, evitando escolhas baseadas apenas em uma comparação genérica entre materiais.
Em resumo: o aço carbono pode ser uma alternativa relevante quando a peça exige boa combinação entre resistência mecânica, usinabilidade e aplicação industrial.
Inox, alumínio, nylon, plásticos e latão podem ser mais adequados em outros cenários, dependendo de corrosão, peso, atrito, isolamento, acabamento, montagem e ambiente de trabalho.
A decisão mais segura é sempre técnica: começa no desenho da peça e termina na validação do material mais compatível com a função real do componente.
Etapas de um projeto de peça usinada em aço carbono
Em um projeto de peça usinada em aço carbono, a qualidade final depende menos de uma etapa isolada e mais da clareza com que desenho técnico, material, tolerâncias, volume, acabamento, aplicação e inspeção são definidos antes da fabricação.
Quanto mais objetiva for a especificação inicial, menor tende a ser o risco de retrabalho, divergência dimensional ou escolha inadequada do processo.
- Desenho técnico: informe geometria, medidas, vistas, cortes, detalhes de rosca, furos, rasgos, canais, raios, chanfros e referências de montagem.
- Material: indique o tipo de aço carbono quando ele já estiver definido no projeto ou descreva a função da peça para apoiar a avaliação técnica.
- Tolerâncias: destaque medidas críticas, ajustes com outros componentes e regiões que exigem maior controle dimensional.
- Volume: diferencie protótipo, lote piloto, manutenção, reposição ou peça em série, pois isso influencia o planejamento do processo.
- Acabamento: especifique requisitos de rugosidade, remoção de rebarbas, aspecto superficial e regiões funcionais de contato.
- Aplicação: explique onde a peça será usada, qual esforço receberá e se fará parte de um conjunto montado.
- Inspeção: alinhe quais dimensões precisam ser verificadas no controle de qualidade e quais critérios definem conformidade.
O caminho mais seguro costuma começar pela solicitação técnica.
Nessa fase, o cliente apresenta o desenho técnico, amostra, especificação ou requisitos funcionais da peça.
Em seguida, o fornecedor avalia se a geometria pode ser obtida por torneamento, fresamento, furação, rosqueamento, ajustes dimensionais ou combinação de processos.
Também é nesse momento que se observa se a matéria-prima prevista é compatível com a função esperada, com o acabamento solicitado e com o volume de produção.
Depois da análise inicial, vem a definição do roteiro de fabricação.
Esse roteiro considera a melhor sequência para transformar bloco sólido, barra ou vergalhão em uma peça usinada conforme o projeto.
Em usinagem de aço carbono, essa etapa é importante porque decisões como fixação, ferramenta de corte, avanço, velocidade de corte, refrigeração e ordem das operações podem interferir na estabilidade do processo, na formação de cavaco, na repetibilidade do lote e na preservação das medidas críticas.
A análise técnica antes da produção não deve ser vista como burocracia.
Ela funciona como uma etapa de prevenção.
Um furo muito próximo de uma borda, uma rosca sem profundidade claramente indicada, uma tolerância apertada sem necessidade funcional ou um acabamento indefinido podem gerar dúvidas durante a fabricação.
Quando essas informações são esclarecidas antes do início, o projeto tende a avançar com melhor alinhamento entre expectativa, capacidade produtiva e controle de qualidade.
Outro ponto essencial é separar o que é medida geral do que é medida crítica.
Nem toda dimensão de uma peça precisa receber o mesmo nível de tolerância.
Em muitos projetos, algumas regiões têm função apenas estrutural, enquanto outras fazem encaixe, vedação, giro, apoio, fixação ou posicionamento em um conjunto montado.
Ao indicar essas prioridades no desenho técnico, o cliente ajuda a orientar a inspeção dimensional e evita exigir complexidade desnecessária em áreas que não afetam o desempenho da peça.
O mesmo raciocínio vale para acabamento superficial.
Aparência não é o único critério de qualidade.
Em uma peça usinada, o acabamento pode influenciar atrito, montagem, contato com outros componentes, limpeza, remoção de rebarbas e desempenho funcional.
Por isso, quando houver exigência específica de rugosidade ou acabamento em determinada face, essa informação deve estar explícita na especificação, e não apenas presumida pela descrição verbal do projeto.
Para peças em série, o alinhamento inicial ganha ainda mais importância.
Uma pequena indefinição no protótipo pode se repetir em todo o lote se não for identificada a tempo.
Por isso, convém validar medidas críticas, acabamento, montagem e função antes de ampliar a produção.
Em projetos de manutenção ou reposição, a amostra física também pode ajudar, mas o ideal é que ela seja acompanhada de medidas, observações de desgaste e contexto de uso, já que uma peça usada pode não representar exatamente a condição original do componente.
A comunicação transparente entre cliente e fornecedor é um fator técnico, não apenas comercial.
Informações sobre aplicação, restrições de montagem, ambiente de uso, material desejado, volume previsto e critérios de inspeção ajudam a evitar interpretações divergentes.
Da mesma forma, quando alguma especificação não está clara ou precisa de validação, é melhor tratar essa dúvida antes da fabricação do que corrigir a peça depois de pronta.
A Vizzando Usinagem, atua na fabricação de peças usinadas e em soluções de usinagem de precisão para diferentes segmentos industriais, incluindo aplicações automotivas, metalúrgicas, mecânicas, moveleiras, agroindustriais e hospitalares em abordagem industrial.
Dentro desse contexto, consultar a empresa com desenho técnico, amostra ou requisitos bem definidos é uma forma prática de viabilizar uma análise mais alinhada ao projeto, sem depender de suposições sobre material, tolerâncias, lote, acabamento ou inspeção.
Quando ainda não houver desenho completo, o ponto de partida pode ser uma descrição técnica organizada: função da peça, material pretendido, dimensões aproximadas, quantidade desejada, aplicação, exigências de montagem e qualquer detalhe que possa afetar fabricação ou manutenção.
Esse cuidado transforma a intenção informacional em uma solicitação mais útil para avaliação técnica e aumenta a chance de o projeto ser discutido com clareza desde o início.
Cuidados técnicos para evitar falhas na usinagem
Falhas na usinagem raramente têm uma causa única.
Em operações com aço carbono, o resultado depende da combinação entre ferramenta de corte, fixação, parâmetros de corte, refrigeração, condição da matéria-prima, rigidez da máquina e interpretação do desenho técnico.
Por isso, a análise deve ser feita de forma aplicada: observar o sintoma, levantar causas prováveis e ajustar o processo sem transformar uma ocorrência isolada em diagnóstico absoluto.
Problemas comuns que podem aparecer na usinagem incluem:
- Desgaste prematuro da ferramenta: pode ocorrer quando a geometria da ferramenta, a velocidade de corte, o avanço ou a refrigeração não estão compatíveis com o material e a operação.
- Vibração durante o corte: geralmente está associada à falta de rigidez, fixação inadequada, balanço excessivo da peça ou da ferramenta, parâmetros agressivos ou instabilidade do conjunto máquina-dispositivo-peça.
- Aquecimento excessivo: pode afetar o acabamento superficial, acelerar o desgaste e prejudicar a estabilidade dimensional, especialmente quando a remoção de cavaco não acontece de forma eficiente.
- Rebarbas: podem surgir em arestas, furos, roscas e regiões de saída da ferramenta, exigindo controle no processo e, quando necessário, operações de acabamento.
- Variação dimensional: pode estar relacionada a desgaste de ferramenta, dilatação térmica, fixação inconsistente, variação do lote de matéria-prima ou falta de repetibilidade no processo.
A definição correta dos parâmetros é um dos pontos centrais para reduzir falhas.
Velocidade de corte, avanço, profundidade de corte e estratégia de refrigeração precisam ser compatíveis com a geometria da peça, o tipo de operação e a condição do aço carbono.
Parâmetros muito conservadores podem reduzir produtividade sem necessariamente melhorar o resultado; parâmetros excessivos podem gerar vibração, aquecimento, cavaco mal formado, desgaste acelerado e perda de tolerância dimensional.
Na prática, a estabilidade do processo nasce do equilíbrio entre quatro elementos: fixação, máquina, ferramenta e matéria-prima.
A fixação deve manter a peça posicionada sem deformá-la; a máquina precisa oferecer rigidez e repetibilidade adequadas à operação; a ferramenta de corte deve ter geometria e condição de uso coerentes com o material; e a matéria-prima deve ser considerada conforme sua dureza, forma de fornecimento e especificação do projeto.
Quando um desses elementos não está bem alinhado, o problema pode aparecer como ruído, marca no acabamento, variação de medida, quebra de ferramenta ou dificuldade na evacuação do cavaco.
Quais cuidados são importantes na usinagem de aço carbono?
Esses cuidados ajudam a manter estabilidade do processo, repetibilidade e conformidade da peça.
Um erro comum é avaliar a qualidade apenas pela aparência da peça.
Uma superfície visualmente boa pode estar fora da tolerância; da mesma forma, uma peça dimensionalmente correta pode exigir acabamento adicional se houver rebarbas em áreas funcionais.
Em componentes técnicos, qualidade significa aderência à função: a peça precisa montar corretamente, resistir às condições previstas de uso e atender às especificações do cliente.
Quadro de causas e efeitos em falhas de usinagem:
| Sintoma observado | Causas prováveis | Cuidados técnicos recomendados |
|---|---|---|
| Vibração ou ruído no corte | Fixação insuficiente, ferramenta com balanço elevado, parâmetros inadequados, baixa rigidez do conjunto | Revisar fixação, reduzir balanço, ajustar avanço e velocidade de corte, avaliar estratégia de passes |
| Desgaste rápido da ferramenta | Parâmetros incompatíveis, refrigeração insuficiente, material mais abrasivo ou ferramenta inadequada | Verificar geometria da ferramenta, condição do inserto ou corte, fluido/refrigeração e regime de trabalho |
| Aquecimento excessivo | Corte agressivo, cavaco acumulado, refrigeração inadequada, atrito elevado | Melhorar evacuação do cavaco, ajustar velocidade e avanço, avaliar fluido de corte e profundidade de passe |
| Rebarbas recorrentes | Saída da ferramenta mal controlada, arestas críticas, desgaste, operação sem acabamento previsto | Prever chanframento, rebarbação ou acabamento, revisar sequência de usinagem e condição da ferramenta |
| Variação dimensional | Dilatação térmica, desgaste progressivo, fixação variável, instabilidade do processo | Monitorar medidas, padronizar fixação, controlar temperatura do processo e definir pontos de inspeção |
Essas relações não substituem uma análise técnica do desenho, da peça e da operação real, mas ajudam a entender por que a prevenção de falhas não depende apenas de uma máquina moderna.
Em usinagem de precisão, o desempenho vem da combinação entre método, controle dimensional, conhecimento do material e execução consistente.
Para projetos industriais, fornecer desenho técnico, material especificado, tolerâncias, volume e aplicação da peça facilita a avaliação do processo mais adequado e reduz o risco de retrabalho.
Converse sobre o projeto
Entre em contato com a equipe para esclarecer dúvidas sobre Usinagem de aço carbono e solicitar uma avaliação do projeto.